4515Q
4515Q A91 3222 S1293 American Brake Shoe este o componentă de înlocuire premium, de înaltă performanță, proiectată cu meticulozitate pentru utiliza...
See Details


Alegerea garniturilor de frecare pentru autovehicule nu înseamnă a alege cea mai ieftină bandă de pe raft. Este o decizie de specificație legată de geometria saboților de frână, greutatea vehiculului și temperatura de funcționare. De fiecare dată când un camion greu sau o remorcă face opriri repetate la o coborâre lungă, căptușeala de frecare este interfața care transformă energia cinetică în căldură. Dacă căptușeala nu își poate menține coeficientul de frecare prin acea sarcină termică, frâna se estompează și distanța de oprire crește.
Pentru managerii de flote, tehnicienii de atelier și cumpărătorii de piese, întrebarea practică este cum să identifici căptușeala potrivită pentru un anumit vehicul și să eviți uzura prematură, zgârierea tamburului sau defecțiunea siguranței. Acest articol explică tehnologia materialului de bază, clasele de performanță și diferențele cheie dintre platformele de căptușeală americane și europene.
O căptușeală de frecare auto este un material compozit curbat, rezistent la uzură, atașat de fața exterioară a saboților de frână. Când frâna este aplicată, presiunea hidraulică sau pneumatică împinge sabotul spre exterior și apasă căptușeala pe suprafața interioară a tamburului de frână. Spre deosebire de o plăcuță de frână cu disc, care acționează pe un rotor plat, o garnitură de frână cu tambur merge pe o suprafață cilindrică, astfel încât raza, profilul și metoda de montare trebuie să se potrivească exact cu platforma de pantof.
Camioanele și remorcile grele se bazează încă foarte mult pe frânele cu tambur, în special pe osiile remorcii și în flotele nord-americane. Căptușeala de frecare de pe acele ancore este partea consumabilă care absoarbe uzura, protejează sabotul și tamburul de frână mai scumpe și, în cele din urmă, determină performanța de frânare. O căptușeală cu raza sau modelul de găuri greșit nu se va așeza corect, ceea ce duce la contact neuniform, vibrații și efect redus de frânare.
Amestecul de materie primă din interiorul unei căptușeli de frecare auto guvernează cea mai mare parte a comportamentului acesteia. Liantul de bază este de obicei o rășină fenolică termorigidă care ține structura împreună și conferă căptușelii stabilitate dimensională la temperaturi ridicate. Fibrele de armare precum fibrele de sticlă, aramidă, oțel sau minerale oferă rezistență mecanică, în timp ce umpluturile și modificatorii de frecare precum grafitul, particulele de alamă sau pulberile ceramice ajustează coeficientul de frecare, rata de uzură și caracteristicile de zgomot.
Deși un cumpărător inspectează rar rețeta de amestecare, consecințele acestei formulări apar în trei domenii:
Procesul de fabricație contează la fel de mult. Producția tipică implică amestecarea ingredientelor pulbere și fibroase, preformarea amestecului într-o formă grosieră, presarea la cald pe elementele de armare, întărirea rășinii fenolice și măcinarea piesei la o grosime precisă. Dacă etapa de întărire este grăbită, compușii volatili rămân prinși în interiorul materialului și pot provoca decolorarea timpurie sau chiar delaminarea în timpul frânării puternice.
Pentru aplicații grele, calitatea constantă a lotului nu este opțională. Același număr de piesă trebuie să producă aceeași curbă de frecare de fiecare dată, altfel un atelier nu poate prezice distanța de oprire. Din acest motiv, o fabrică cu echipamente de testare interne și o linie de producție controlată este o sursă mai sigură decât un comerciant care nu controlează formularea.
Parametrul central de performanță pentru orice căptușeală de frecare este coeficientul său de frecare, exprimat în mod obișnuit ca μ sau printr-o literă. În sistemul tradițional de clasificare, o denumire cum ar fi F descrie un nivel de frecare dinamică nominal care este suficient de stabil pentru majoritatea sarcinilor grele de frână cu tambur. Un grad complet precum FF indică faptul că căptușeala menține acea bandă de frecare la temperaturi normale de funcționare și din nou la sarcini termice mai mari, motiv pentru care căptușelile de calitate FF sunt utilizate pe scară largă în vehiculele comerciale.
Cumpărătorii văd uneori denumiri specifice aplicației care includ un număr și un grad, de exemplu 23K FF. K se referă în mod normal la o condiție legată de aplicație sau la o evaluare cinetică de lucru utilizată de producător pentru a defini anvelopa de funcționare. Ceea ce semnalează în termeni practici este că căptușeala a fost proiectată pentru a converti energia cinetică în căldură în timp ce stă într-o fereastră stabilă de frecare, fără a se deplasa în teritoriu de estompare când tamburul se încălzește.
Mai util decât numărul de pe cutie este comportamentul temperaturii. O căptușeală bună, rezistentă, păstrează frecarea acceptabilă la temperaturi normale de funcționare și întârzierile se estompează până dincolo de starea generată în timpul frânării continue pe munte. De asemenea, trebuie să-și revină rapid după răcire, deoarece estomparea frânei devine mult mai periculoasă atunci când un șofer ajunge la următoarea coborâre înainte ca materialul de frecare să-și recapete performanța inițială.
Același compus de frecare se comportă prost în funcționare dacă profilul căptușelii nu se potrivește cu sabotul de frână. De aceea, căptușelile sunt catalogate pe platformă și modelul de încălțăminte și de ce numărul piesei ar trebui să fie întotdeauna confirmat cu profilul real al pantofului de pe vehicul.
Garniturile de frecare de tip american sunt utilizate în mod obișnuit pe saboții de frână de camioane grele și remorci construite conform standardelor Meritor, Eaton sau similare. Referințele populare includ căptușeli plate sau ușor curbate din seriile 4515 și 4707, care sunt selectate în funcție de lățimea, grosimea pantofului și cerințele de nituire sau lipire. Aceste căptușeli ajung adesea ca benzi goale pentru utilizare în magazin, cu opțiunea de crestare sau teșire aplicată din fabrică. Aceleași căptușeli sunt disponibile și pre-asamblate pe saboți de frână căptușiți atunci când o flotă preferă instalarea fără timpi de nefuncționare.
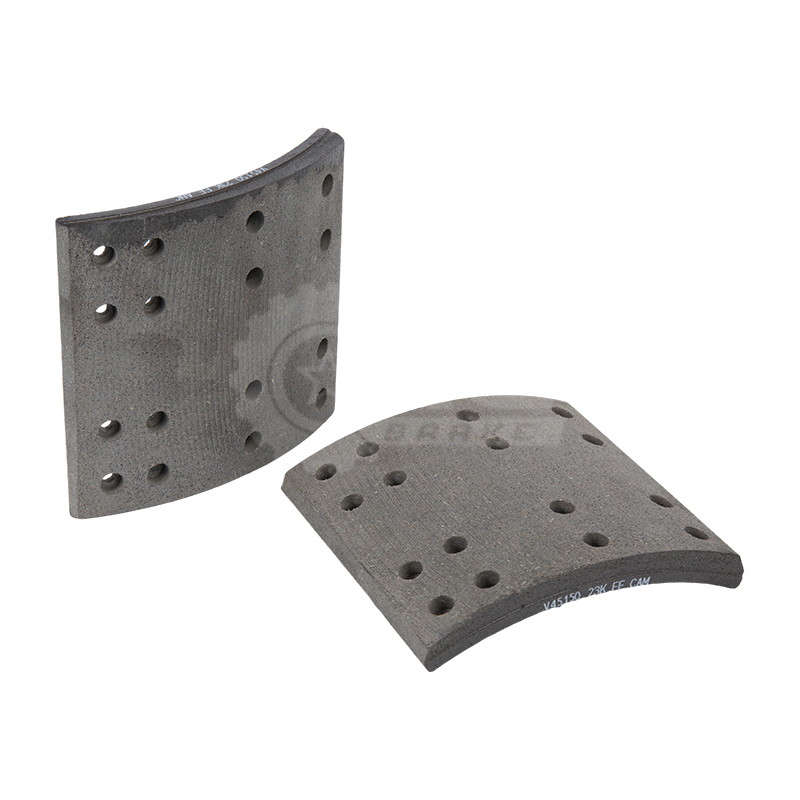 FMSI 4515 Garnitură de frână americană pentru camioane grele O căptușeală standard de tip american de 16,5 x 7 inchi pentru Meritor și osii similare, cu referințe încrucișate cu WVA 19036/19037. Rezistă la decolorarea termică și minimizează zgomotul, făcându-l un înlocuitor practic pentru servicii pe distanțe lungi sau robuste. Vizualizare produs →
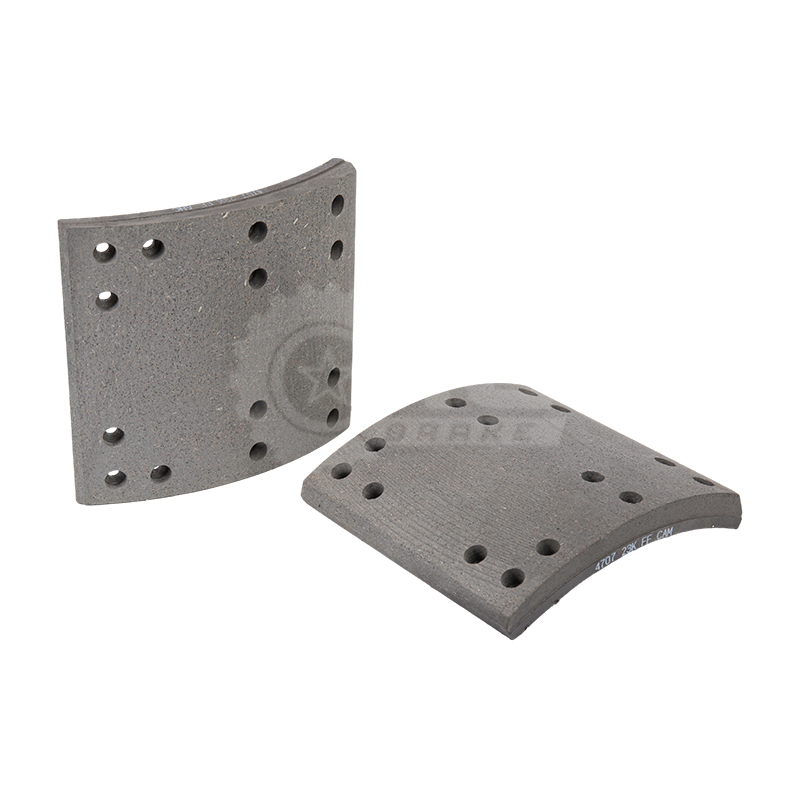 FMSI 4707 Garnitură de frână americană pentru sistemele de axe Meritor Această căptușeală de 16,5 x 7 inchi îndeplinește FMSI 4707 și WVA 19030, formulate pentru axele Meritor. Oferă o rezistență constantă la frecare și la decolorare, potrivită pentru livrări urbane și flote pe distanțe lungi care caută frânare de încredere. Vizualizare produs →
Garniturile de frână de tip european respectă cerințele de localizare și contur ale osiilor europene, cum ar fi BPW, SAF, Volvo și platforme similare. Aceste căptușeli au adesea un profil mai complex decât benzile goale americane, deoarece pantoful poate folosi urechi de localizare, trepte suplimentare de lipire sau teșituri de margine specifice care stau la nivel de tambur. Seria 19032 este o referință tipică pentru aplicațiile europene grele și trebuie să fie potrivită cu modelul corect de axă sau de încălțăminte pentru a evita problemele de montare.
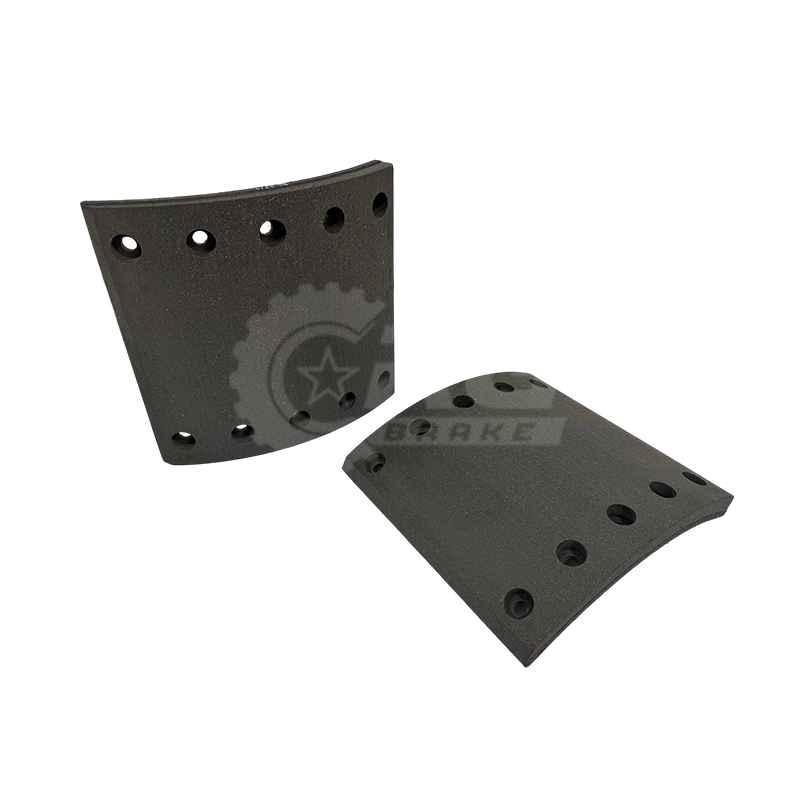 WVA 19032 Garnitură europeană de frână pentru ansambluri de axe BPW O căptușeală de tip european de 420 x 180 mm pentru sisteme BPW, identificată prin WVA 19032 și FMSI BPW180. Profilul său precis și stabilitatea termică asigură o potrivire adecvată și o frânare fiabilă în flotele mixte de sarcini grele. Vizualizare produs →
Pentru organizațiile care deservesc flote mixte, înțelegerea acestor platforme diferite previne erorile costisitoare de comandă:
| Punct de comparație | Exemplu de tip american | Exemplu de tip european |
|---|---|---|
| Referințe tipice pentru căptușeală | 4515, 4707 | 19032 |
| Platforme comune de saboți de frână | Pantofi în stilul Meritor, Eaton | BPW, SAF, pantofi în stil Volvo |
| Tehnica de montare | Nituite sau lipite | Lipite sau profilate cu file de localizare |
| Abordarea comună a achizițiilor | Căptușeli goale sau pantofi căptușiți | Pantofi căptușiți sau seturi personalizate |
Odată ce tipul de căptușeală de frecare este stabilit, următoarea decizie este nivelul de asamblare. Un atelier poate cumpăra garnituri de frecare pentru autovehicule și se poate ocupa de nituirea sau lipirea în sine, ceea ce oferă flexibilitate și adesea un cost mai mic al piesei. Dar această abordare necesită echipamente de foraj, forță de muncă calificată și un control atent al calității la fiecare reliniere.
Multe flote preferă saboți de frână căptușiți, deoarece căptușeala este lipită sau nituită din fabrică, ceea ce elimină erorile de instalare și creează o suprafață de contact consistentă. Pentru perioade de rotație și mai rapide, un sabot de frână căptușit cu un kit de hardware include arcurile, știfturile, componentele de reglare și hardware-ul de montare într-o singură cutie. Tehnicianul pur și simplu scoate ansamblul vechi de pantofi și montează noua unitate completă. Schimbul este că versiunile asamblate costă mai mult de cumpărat și expediat și necesită o identificare precisă a axelor și a pantofului înainte de a comanda.
Din perspectiva achiziției, calea de încredere este să definiți mai întâi modelul axei vehiculului, să verificați tipul vechi de pantof și numărul piesei căptușelii, apoi alegeți între căptușeli goale sau un ansamblu complet bazat pe capacitatea de muncă a atelierului.
Cele mai frecvente greșeli în achiziționarea de căptușeli de frecare rezistente sunt ignorarea profilului pantofului, supraspecificarea nivelului de frecare și achiziționarea de la un furnizor care nu poate documenta formula. Camioanele care au același model de osie pot diferi în continuare în ceea ce privește diametrul tamburului, grosimea căptușelii și modelul găurilor, astfel încât datele din spatele numărului piesei contează mai mult decât o descriere generică.
Când evaluați un furnizor, solicitați informații tehnice care precizează gradul de frecare, intervalul de temperatură recomandat și referința adecvată a saboților de frână. Verificați dacă furnizorul acceptă găurirea personalizată, crestarea, teșirea sau etichetarea OEM. Preferați un producător care controlează întregul proces, de la formularea prin frecare până la asamblarea structurală, deoarece aceasta este singura modalitate de a garanta consistența lotului.
Echipa noastră de la CRG a petrecut mai mult de două decenii dezvoltând produse de frânare grele, inclusiv formularea frecării și ingineria saboților de frână pentru flotele comerciale. Ca fabrică, producem garnituri de frecare americane și europene, saboți de frână căptușiți și kituri complete de hardware sub o singură unitate, cu teste interne în spatele fiecărui compus pe care îl lansăm. Pentru comenzi specifice vehiculului, trimiteți modelul de osie și numărul piesei căptușelii echipei noastre de ingineri pentru confirmare. O anchetă directă din fabrică va clarifica opțiunile de forare, disponibilitatea stocului și documentația de testare înainte de a vă angaja la un lot complet.

4515Q A91 3222 S1293 American Brake Shoe este o componentă de înlocuire premium, de înaltă performanță, proiectată cu meticulozitate pentru utiliza...
See Details
4709ES2 EATON 819707 American Brake Shoe este o componentă de frânare de înaltă performanță, rezistentă, proiectată cu meticulozitate pentru a înde...
See Details
Saboții de frână americani CA33 A 3222FM61 sunt o componentă de înaltă performanță, rezistentă, concepută special pentru a îndeplini și depăși ceri...
See Details
Sabotul de frână American Brake Linings 4515 este proiectat cu o dimensiune standard de 16,5" x 7", care a fost recunoscută pe scară largă ca o dim...
See Details
Această garnitură de frână europeană 19032, cu dimensiuni de 420 mm în lungime și 180 mm în lățime, este o componentă de frecare premium, de înaltă...
See Details
Saboții de frână 4702Q A3222 M2223 cu seturi de feronerie cu seturi de feronerie, care măsoară 15 inchi pe 4 inci, sunt proiectați cu meticulozitat...
See Details
Seturile hardware 4515Q/4707Q E-2769SHD sunt proiectate meticulos special pentru a fi utilizate cu modelele de vehicule 4515Q și 4707Q, vizând sarc...
See Details
Seturile de hardware 4515E E-1816SHD, identificate prin numărul OEM E-1816SHD, sunt un kit de hardware de calitate premium, proiectat meticulos pen...
See Details
Acest kit de hardware, modelul E-10244S cu numărul de piesă 4709ES2, este un kit de reparare a frânei de calitate premium, conceput cu meticulozita...
See Details
Seturile hardware 4515E E-1816SHD, identificate prin numărul OEM E-1816SHD, reprezintă un set de hardware cuprinzător și de înaltă calitate, proiec...
See DetailsObțineți o ofertă gratuită (personalizată).

derek@crgbrake.com
vicky@crgbrake.com

 Produsul NOSTRU
Ce sunt știrile
Drepturi de autor © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Rezervat
 Vehicule comerciale CRG Producatori de piese de frana